English
 Vietnamese
 Italian
 Spanish
 Thai
 Japanese
 Portuguese
 Korean
 Russian
 French
 German
 Polish
 Indonesian
PCB 어셈블리의 SMD 인덕터 풋프린트 설계 및 솔더 조인트 신뢰성
풋프린트 설계는 솔더 조인트 신뢰성을 좌우합니다. 구리 형상은 솔더 볼륨, 필렛 모양 및 응력 분포를 설정합니다.
설계 엔지니어와 조립 전문가는 패드 크기, 패드 모양, 패드 간격, 열 완화, 부품 방향, NSMD와 SMD 패드 선택 등 여러 매개변수를 제어할 수 있습니다. 각각의 선택은 특정 실패 모드(삭제 표시, 조인트 균열 또는 열 피로)를 방지합니다.
SMD 인덕터는 전적으로 솔더 조인트에 의존합니다. 이러한 관절은 기계적 부하, 전류 및 열을 전달합니다. 약한 관절은 세 가지 기능을 동시에 손상시킵니다. 인덕터 설치 공간은 부품 자체와 마찬가지로 정밀하게 조사할 가치가 있습니다.
이 가이드는 설치 공간 결정에 대한 실용적인 규칙을 제공합니다. 독자는 레이아웃 중에 이를 적용하고 조립 시 확인할 수 있습니다.
SMD 인덕터 풋프린트 설계의 주요 매개변수
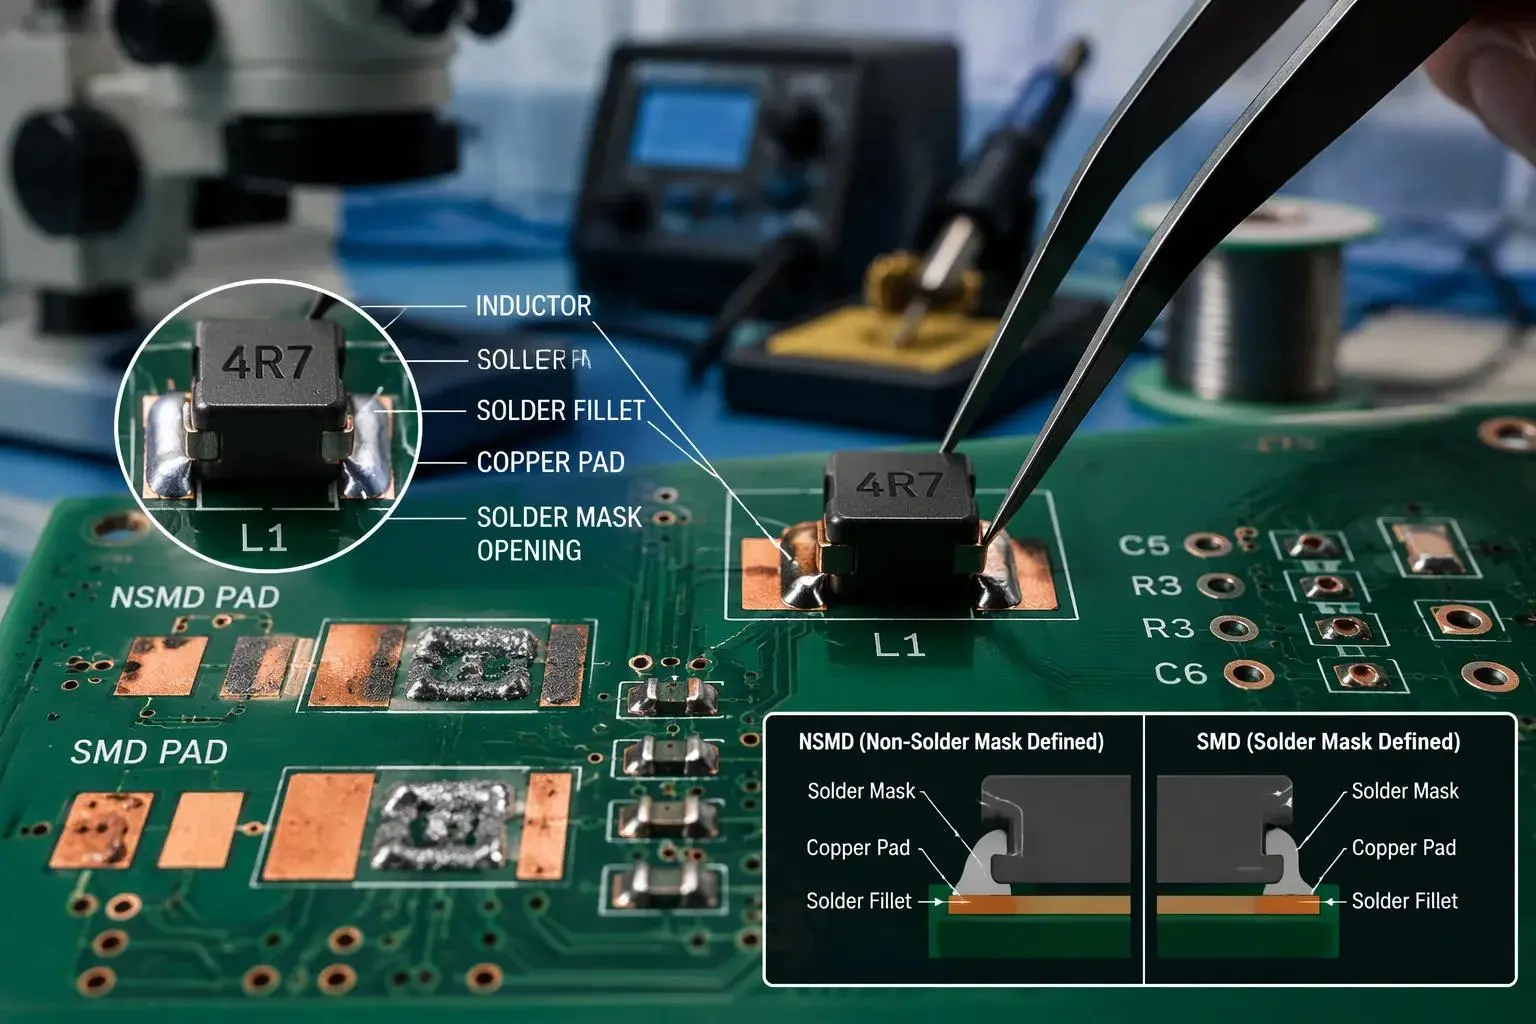
적절하게 설계된 설치 공간은 안정적인 납땜 접합, 정확한 배치, 제조 가능성, 전기 및 열 성능을 보장합니다. 부정확한 설치 공간으로 인해 회로도와 라우팅이 올바른 경우에도 접합 불량, 정렬 불량 또는 보드 조립 불가가 발생합니다. JLCPCB는 잘못된 설치 공간으로 인해 약한 접합, 과도한 납땜 단락, 삭제 표시, 비틀림 및 균열된 접합으로 인한 장기적인 신뢰성 손실이 발생한다고 지적합니다. SLLPCB는 잘못 정렬된 리드, 개방형 조인트, 솔더 브리지 및 어셈블리 거부를 해당 목록에 추가합니다. 따라서 우수한 smd 인덕터 풋프린트 설계는 패드 크기, 패드 모양 및 간격, 마스크 정의라는 세 가지 요소로 시작됩니다.
패드 치수 및 솔더 볼륨
구리 패드는 일반적으로 볼 또는 패드 크기의 약 80%를 측정하며, 이는 적절한 솔더 볼륨을 설정하는 비율입니다. 산업 표준이 약 15% 접합 신뢰성 향상과 연관되어 있는 일반적인 발가락 확장 0.2–0.5mm 및 힐 0.1–0.3mm는 필렛을 형성할 수 있는 공간을 제공합니다. SLLPCB에 따르면 패드가 너무 작거나 크거나 위치가 잘못되면 솔더 조인트가 불량해질 수 있습니다. 패드 크기와 간격도 페이스트 방출을 결정합니다. JLCPCB는 과도한 솔더 증착, 부품 플로트, 브리징 및 열 불균형을 방지하기 위해 5~10% 조리개 감소를 권장합니다. 각 인덕터에 권장되는 랜드 패턴은 제조업체의 데이터시트에서 나오며, IPC-7351 랜드 패턴 밀도 수준은 설계자가 밀도 등급 중에서 선택하는 데 도움이 됩니다. 이러한 패드 간격 및 치수 규칙은 작은 칩 부품부터 대형 차폐 부품 까지 모든 랜드 패턴에 적용됩니다 .
NSMD와 SMD 패드 및 0603 SMD 패키지 설치 공간 비교
NSMD(비납땜 마스크 정의) 패드는 마스크 개구부가 구리를 초과하고 필렛이 패드 측면을 감싸기 때문에 SMD 패드에 비해 납땜 접합 신뢰성을 향상시킵니다. SMD 패드는 마스크 고정이 도움이 되는 조밀한 라우팅에 적합합니다. 둘 다 서로 다른 디자인 상황에 적합합니다. 0603 SMD 패키지 풋프린트는 소규모에서의 절충안을 보여줍니다. 이러한 0603 패키지 설치 공간은 엄격한 패드 비율과 간격을 요구하며 JLCPCB는 페이스트 릴리스 일관성을 패키지 크기에 직접 연결합니다. 0603 패키지 풋프린트는 100~120μm 스텐실 두께 대역에 속하므로 조리개 디자인은 구리 형상만큼 중요합니다. 0603 패키지 설치 공간을 더 큰 부품의 소형 버전으로 취급하는 설계자는 종종 수율을 잃습니다. 0603 패키지 풋프린트는 정확한 CAD 풋프린트 디자인을 보상합니다.
패키지 크기 | 이상적인 스텐실 두께 |
01005 / 0201 | 80~100μm |
0402 / 0603 | 100~120μm |
0805+ | 120~150μm |
SMD 인덕터 풋프린트는 일반적으로 두 개의 패드로 구성되며 설계자는 이를 솔더 볼과 결합하여 회로 연결을 관리할 수 있습니다. 패드 모양과 간격은 조인트가 젖는 방식을 결정합니다. 균형 잡힌 구리 풋프린트 패드 쌍은 표면 장력을 대칭으로 유지합니다. 이러한 smd 인덕터 풋프린트 및 레이아웃 결정은 솔더 접합 신뢰성에 직접 영향을 미치므로 팀은 이를 인덕터 PCB 레이아웃 모범 사례에 문서화해야 합니다. 표면 실장 인덕터 풋프린트 디자인과 풋프린트 디자인 및 배치는 하나의 검토에 함께 속합니다. 인덕터 패키지와 설치 공간은 매우 다양하며 각 인덕터에는 자체적으로 검증된 설치 공간이 필요합니다 . PCB 설계 팀은 모든 발자국을 복사하여 붙여넣은 흔적이 아닌 통제된 아티팩트로 처리해야 합니다.
고장 모드 및 솔더 조인트 신뢰성
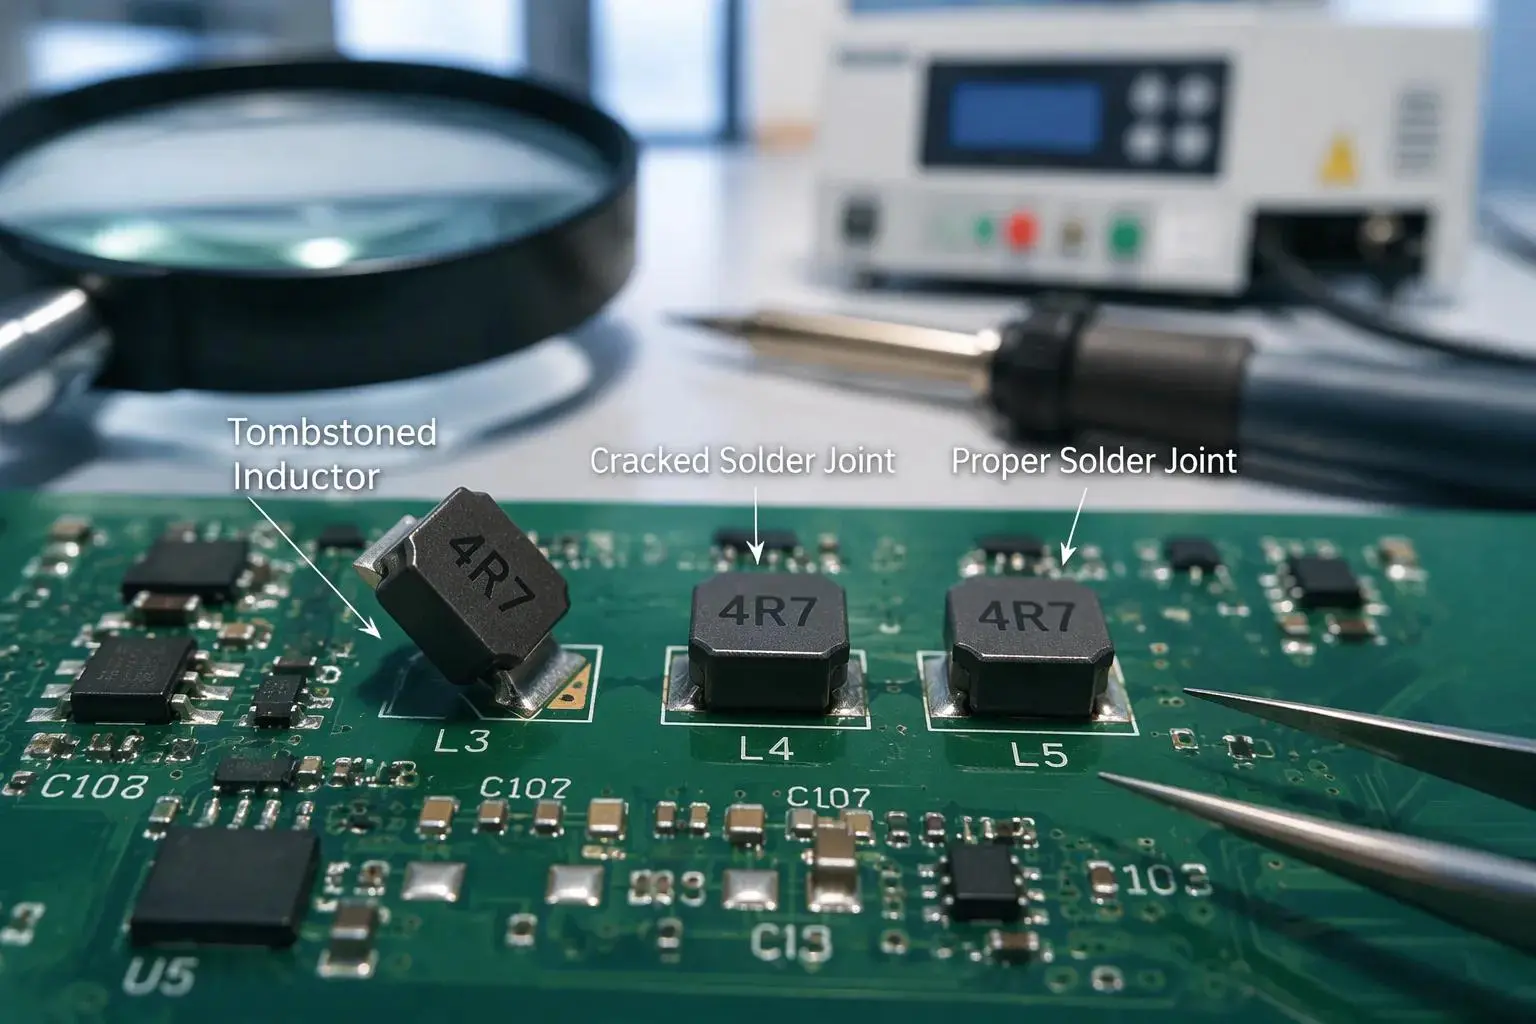
두 가지 오류 모드가 SMD 인덕터 의 필드 반환을 지배합니다 . 리플로우 중 삭제 표시 및 서비스 수명 동안 조인트 균열입니다. 각각은 특정 발자국 매개변수를 추적합니다. 패드 불균형, 간격, 마스크 정의 및 방향은 모두 관절이 형성되는 방식과 스트레스를 견디는 방식을 결정합니다.
삭제 표시 및 고르지 못한 젖음
툼스토닝은 리플로우 솔더링 중에 2단자 SMD 부품이 한쪽에서 위쪽으로 당겨질 때 발생합니다. 원인은 Beeproduced가 설명하는 것처럼 두 구성 요소 끝 사이의 불균형입니다. 두 패드의 솔더 페이스트가 녹아서 종단 표면을 적시고 패드와 종단 사이에 퍼지는 중요한 순간이 찾아옵니다. 이상적으로는 두 패드 모두 균일하게 가열되고 페이스트가 거의 동시에 액화되며 결과적인 힘이 균형을 이룹니다. 문제는 젖음이 한쪽에서 더 일찍 또는 더 강하게 시작될 때 시작됩니다. 그 쪽의 액체 땜납은 부품을 잡아당기는 반면 반대쪽에는 동일한 반력이 존재하지 않습니다. 작고 가벼운 부품은 불균형 상태에서 쉽게 들어 올려집니다.
JLCPCB에 따르면 여러 가지 요인으로 인해 습윤력 불균형이 발생합니다.
습윤력 불균형의 유발 요인 | 세부 사항 |
가열 램프가 너무 빠름 | 한 패드가 다른 패드보다 먼저 합금의 액상선 온도에 도달합니다. |
고르지 않은 구리 열 분포 | 한 패드는 대규모 접지면에 연결되고 다른 패드는 격리된 상태로 유지됩니다. |
붙여넣기 볼륨 불일치 | 두 패드 사이의 불일치 |
비대칭 패드 가열 | 오븐의 대류 구역 내 |
PCBCart는 패드 설계 문제를 목록에 추가합니다. 크기, 분리 또는 구리 연결이 다른 패드는 납땜 양이나 가열 동작이 동일하지 않습니다. 중심에서 벗어나 배치하면 한쪽의 납땜이 종단을 잡고 장치를 위쪽으로 끌 수 있습니다. 플럭스 활동, 페이스트 점도, 표면 마감, 오염 및 산화도 습윤 속도를 변화시킵니다. 따라서 묘비 방지는 레이아웃부터 시작됩니다. 대칭형 패드, 균형 잡힌 구리 연결 및 중앙 배치가 근본 원인을 제거합니다. 느린 시작, 일정한 소크 영역 및 정확한 최고 온도를 갖춘 제어된 리플로우 프로파일을 통해 두 조인트가 동시에 녹을 수 있습니다.
균열 및 열 피로
PCBMaster에 따르면 열적 또는 기계적 응력이 열악한 패드 응력 분포로 인해 솔더 연결이 끊어질 때 조인트 균열이 발생합니다. 열 순환 팽창 불일치로 인해 공정이 진행됩니다. 뻣뻣한 조인트 형상은 뒤꿈치에 응력을 집중시키고 반복적인 주기는 조인트가 열릴 때까지 균열을 전파합니다. 약한 패드 설계는 응력 집중을 증가시키며, 문제는 자동차 및 산업 환경에서 가장 자주 나타납니다. 잘못된 패드 크기 또는 비대칭, 불량한 솔더 마스크 및 페이스트 마스크 정렬, 패드 간의 불충분한 열 균형 등이 모두 원인이 됩니다. IPC 설계 표준을 무시하면 위험이 가중됩니다.
완화 옵션은 상황에 따라 다릅니다. PCBMaster는 IPC-7351 패드 라이브러리, SMT 부품을 위한 대칭 패드 쌍, 최적화된 페이스트 구멍 설계, 소형 부품을 위한 향상된 열 균형, 브리징을 방지하기 위한 적절한 솔더 마스크 간격을 권장합니다. 제작 전 DFM 검사를 통해 설치 공간 불일치 오류를 조기에 포착합니다. 0603 패키지 풋프린트로 작업하는 설계자는 작은 본체가 큰 부품보다 비대칭성을 덜 견디므로 큰 인덕터를 단순히 왜곡하는 동일한 불균형이 0603 부품을 삭제하게 된다는 점에 유의해야 합니다. 또한 이러한 0603 패키지 풋프린트는 열 확산을 위한 구리를 적게 남겨 국부적 열 스트레스를 증가시킵니다. 균형 잡힌 형상과 검증된 리플로우 창을 결합한 설치 공간 검토는 두 가지 실패 모드 모두에서 솔더 접합 신뢰성을 보호합니다.
열적 및 기계적 고려 사항
CTE 불일치 및 열 완화
인덕터 와 PCB는 열 순환 중에 서로 다른 속도로 팽창합니다. 보드, 구리 및 구성 요소 본체는 각각 서로 다른 열팽창 계수를 갖습니다. 이러한 불일치는 모든 온도 변화에 따라 솔더 접합에 부담을 줍니다. 뻣뻣한 조인트는 필렛이 패드와 만나는 발뒤꿈치에 긴장을 집중시킵니다. 반복된 주기는 연결이 열릴 때까지 균열을 전파합니다.
열 완화는 열이 관절을 통해 이동하는 방식을 결정합니다. 큰 구리 평면에 직접 연결된 패드는 리플로우 중에 열을 빠르게 전도합니다. 이러한 빠른 싱크는 한쪽 터미네이션을 다른 쪽보다 더 시원하게 유지하고 해당 쪽의 젖음이 지연될 수 있습니다. 열 완화 스포크는 열 경로를 늦추고 양쪽 끝의 균형을 맞춥니다. 좁은 스포크는 저항을 추가하므로 설계자는 이러한 이점을 전류 전달 요구 사항과 비교하여 평가해야 합니다. 올바른 균형은 인덕터의 전력 수준과 주변 구리 면적에 따라 달라집니다.
방향 및 응력 분포
구성요소 방향은 접합을 통한 응력 경로를 변경합니다. 보드 가장자리에 평행하게 배치된 인덕터는 장축을 따라 굽힘 응력을 나타냅니다. 90도 회전하면 더 약한 방향으로 부하가 이동합니다. 레이아웃 검토에서는 알려진 보드 플렉스 포인트, 장착 구멍 및 커넥터 영역에 대한 방향을 확인해야 합니다.
패드 대칭은 균일한 응력 분포를 지원합니다. 비대칭 패드는 파트너보다 하나의 필렛을 더 세게 로드합니다. IPC-7351 랜드 패턴에 대해 검증된 대칭 기하학은 두 조인트에 하중을 분산시킵니다. 합리적인 방향과 대칭을 이루는 좋은 설치 공간 디자인. 팀은 발자국 라이브러리에 두 가지 선택 사항을 모두 기록해야 이후 프로젝트가 입증된 레이아웃을 상속받을 수 있습니다. 이 원칙은 제품 수명 전반에 걸쳐 납땜 접합 신뢰성을 보호합니다.
조립을 위한 SMD 인덕터 설치 공간 지침
풋프린트 선택은 스텐실 애퍼처 디자인과 리플로우 프로필 창에 직접적으로 반영됩니다. 패드가 너무 크면 조리개를 줄여야 합니다. 무거운 구리에 묶인 패드는 더 천천히 흡수되어야 합니다. 이러한 smd 인덕터 설치 공간 지침은 레이아웃 결정을 조립 라인에 연결합니다.
SMT 어셈블리는 높은 충격 및 진동 저항성을 갖춘 평방 센티미터당 5.5~20개의 솔더 조인트를 달성할 수 있습니다. 발자국 디자인은 이러한 밀도를 지원합니다. 균형 잡힌 패드는 페이스트 볼륨을 일정하게 유지하고 일정한 볼륨은 창의 모든 조인트를 유지합니다. 내부 공정 제어가 없는 팀은 SMD 차폐 인덕터 에 대한 전문적인 PCB 조립 서비스에 의존할 수 있습니다 . 이 경로는 소규모 팀에 적합합니다. 이는 필수 사항이 아닌 하나의 선택 사항입니다.
스텐실 설계 및 리플로우 프로필
조리개 크기는 패드 형상을 따릅니다. 설계자는 과도한 페이스트, 부품 플로트 및 브리징을 방지하기 위해 구리에 대해 조리개를 5~10% 줄입니다. 0603 패키지 풋프린트는 100~120μm 스텐실 밴드에 위치하므로 큰 부품보다 조리개 정밀도가 더 중요합니다. 두 종단이 함께 액상선에 도달하면 리플로우 솔더링이 성공합니다. 느린 램프와 지속적인 흡수로 양쪽 끝의 균형을 맞춥니다. 인덕터 PCB 레이아웃 모범 사례에도 동일한 논리(대칭 구리, 대칭 열)가 나타납니다.
검사 및 공정 관리
검사는 루프를 닫습니다. 육안 검사를 통해 삭제 표시 및 왜곡을 포착합니다. X-레이는 차폐된 본체 아래에 보이드와 숨겨진 필렛을 드러냅니다. 단면을 통해 중요한 부품의 필렛 모양을 확인할 수 있습니다. 각 결과는 발자국 개정으로 다시 피드백됩니다. 반복되는 공백은 조리개 변경을 나타냅니다. 갈라진 뒤꿈치는 패드 형상을 나타냅니다. 이 피드백은 표면 실장 인덕터 풋프린트 설계를 반복적인 분야로 전환합니다. 좋은 제조 및 조립 고려 사항에는 첫날부터 해당 루프가 포함됩니다.
발자국 모범 사례 체크리스트
아래 표에는 이전 섹션에서 다룬 매개변수가 하나의 검토 시트로 요약되어 있습니다. 각 행은 추론을 설명하는 섹션을 다시 가리킵니다.
매개변수 | 목표 | 부분 |
패드 비율 | 패드 또는 볼 크기의 80%에 가까운 구리 패드 | 패드 치수 및 솔더 볼륨 |
발가락 확장 | 0.2~0.5mm | 패드 치수 및 솔더 볼륨 |
힐 확장 | 0.1~0.3mm | 패드 치수 및 솔더 볼륨 |
마스크 정의 | 공동 신뢰성을 위한 NSMD, 고밀도 라우팅을 위한 SMD | NSMD 대 SMD 패드 |
패드 대칭 | 두 패드의 동일한 면적 및 동일한 구리 연결 | 삭제 표시 및 고르지 못한 젖음 |
열 완화 | 인덕터의 전력 수준에 맞는 크기의 스포크 | CTE 불일치 및 열 완화 |
정위 | 보드 플렉스 포인트 및 장착 구멍을 기준으로 확인 | 방향 및 응력 분포 |
스텐실 조리개 | 구리 대비 5~10% 감소 | 스텐실 설계 및 리플로우 프로필 |
스텐실 두께 | 0603 패키지 설치 공간의 경우 100–120 µm | NSMD 대 SMD 패드 |
리플로우 | 느린 램프, 지속적인 담금, 일치하는 액상 타이밍 | 스텐실 설계 및 리플로우 프로필 |
디자이너는 제작 후가 아닌 레이아웃 검토 중에 이 목록을 실행해야 합니다. 80% 목표를 벗어나는 패드 비율이나 비대칭 쌍은 조립 시 결함으로 표면화됩니다. 업계 표준은 위의 발가락과 발뒤꿈치 확장을 약 15%의 관절 신뢰성 향상으로 연결하므로 숫자는 실제 무게를 지닙니다.
두 가지 습관이 체크리스트를 유용하게 유지합니다. 먼저 제조업체 데이터시트 및 IPC-7351 밀도 수준을 기준으로 모든 smd 인덕터 설치 공간 항목을 확인합니다. 둘째, 각 편차와 검사 결과를 기록합니다. 이러한 smd 인덕터 설치 공간 지침은 팀이 프로젝트 전반에 일관되게 적용하는 경우에만 수율을 보호합니다. 건전한 설치 공간 설계와 규율 있는 인덕터 PCB 레이아웃 모범 사례는 균형 잡힌 구리, 검증된 형상 및 문서화된 검토라는 동일한 기반을 공유합니다. 표면 실장 인덕터 풋프린트 설계를 제어된 프로세스로 처리하는 팀은 입증된 풋프린트 라이브러리를 구축합니다. 그런 다음 해당 라이브러리는 모든 향후 레이아웃을 단축하고 공동 신뢰성을 예측 가능하게 유지합니다.
풋프린트 설계는 엔지니어에게 솔더 조인트 신뢰성을 위한 최초이자 가장 제어 가능한 레버를 제공합니다. 구리 형상은 부품이 라인에 도달하기 전에 솔더 볼륨, 필렛 모양 및 응력 경로를 설정합니다.
디자이너는 레이아웃 초기에 체크리스트 매개변수를 적용해야 합니다. 그런 다음 조립 및 검사 데이터를 통해 각 선택 사항을 검증합니다. 이 시퀀스는 결함이 되기 전에 불균형을 포착합니다.
현장 반환 및 프로세스 피드백은 다음 개정을 주도해야 합니다. 갈라진 뒤꿈치나 반복적으로 나타나는 공백은 팀에게 발자국 작업이 필요한 위치를 알려줍니다. 각 업데이트는 라이브러리를 강화합니다. 그런 다음 모든 인덕터는 입증된 랜드 패턴을 상속하고 모든 새로운 발자국 검토는 추측이 아닌 증거에서 시작됩니다.